O regulador de acetileno de soldagem e corte de alta estabilidade AR-56 foi projetado com foco na...
See Details
 MOTOR
Configurações do regulador da tocha de acetileno: guia de pressão de trabalho para corte seguro
Notícias da indústria-Pergunte a cinco soldadores como eles ajustam um regulador de acetileno e você obterá cinco respostas ligeiramente diferentes, mas a janela de segurança é mais estreita do que a maioria das pessoas espera. O acetileno é um gás combustível que se torna instável quando é comprimido com muita força, de modo que o lado de entrega de um regulador de acetileno é deliberadamente mantido baixo. Na prática, isso significa nunca definir a pressão de trabalho acima de 15 psi (1 bar), qualquer que seja o tamanho da tocha que você estiver utilizando.
Todo o resto na configuração segue essa regra. Abaixo, veremos o que cada medidor realmente diz a você, as pressões de trabalho adequadas às pontas de corte comuns, a ordem correta das operações na inicialização e os pequenos hábitos que mantêm a chama constante durante toda a tarde. Estas são as notas que compartilhamos com os clientes todas as semanas na Yuyao Hualong Welding Meter Factory, onde construímos reguladores de pressão desde 2007.
O que dizem os dois medidores de um regulador de acetileno
Um regulador de acetileno padrão possui dois medidores. O manômetro na lateral do cilindro indica a pressão total dentro da garrafa. Em um cilindro de acetileno recém-cheio, isso geralmente fica em torno de 250 psi (cerca de 17 bar) e cai continuamente à medida que o gás é retirado.
O medidor de saída é o medidor de trabalho e normalmente é dimensionado para 0 a 30 psi (0 a 2 bar) para que pequenos ajustes sejam fáceis de ler. Este é o número que você realmente definiu. Na maioria dos reguladores, uma grande alça em T ou parafuso serrilhado a controla: girar no sentido horário aumenta a pressão de entrega, girar no sentido anti-horário a diminui. Entre os dois medidores fica o conjunto da sede e do diafragma que faz o trabalho real, mantendo a saída estável enquanto a pressão do cilindro atrás dela cai lentamente.
Por que o acetileno se comporta de maneira diferente do oxigênio
Os cilindros de acetileno não são simplesmente preenchidos com gás livre. O gás é dissolvido em acetona retida dentro de uma massa porosa, o que tem duas consequências práticas. Primeiro, a pressão do cilindro não é um indicador confiável de quanto gás resta. Em segundo lugar, o gás nunca deve ser retirado mais rápido do que cerca de um sétimo do conteúdo do cilindro por hora, caso contrário a acetona é transportada com o gás e acaba na mangueira, no regulador e na tocha.
As conexões de acetileno também usam roscas à esquerda, e a mangueira de combustível é vermelha na maioria dos padrões, enquanto o oxigênio é verde ou preto. A direção da rosca evita a maioria das conexões cruzadas acidentais, mas a mangueira ainda precisa corresponder ao serviço. Um regulador construído para oxigênio nunca deve ser movido para o lado do acetileno do carrinho.
Pressões de trabalho típicas para pontas de corte comuns
A tabela abaixo fornece pontos de partida para uma tocha de corte manual padrão equipada com uma ponta de corte de duas peças. A pressão de oxigênio aqui se refere ao fluxo de oxigênio de corte, que é ajustado com o mesmo regulador e depois ajustado na alavanca da tocha.
| Tamanho da ponta de corte | Espessura do aço | Pressão de trabalho do acetileno | Pressão de trabalho de oxigênio |
|---|---|---|---|
| 0 | até 3 mm (1/8 pol.) | 3 psi (0,2 bar) | 20 a 25 psi (1,4 a 1,7 bar) |
| 1 | 3 a 6 mm (1/8 a 1/4 pol.) | 3 a 5psi | 25 a 30psi |
| 2 | 6 a 12 mm (1/4 a 1/2 pol.) | 4 a 6psi | 30 a 35psi |
| 3 | 12 a 19 mm (1/2 a 3/4 pol.) | 5 a 8psi | 35 a 40psi |
| 4 | 19 a 32 mm (3/4 a 1-1/4 pol.) | 8 a 10psi | 40 a 45psi |
| 5 e acima | acima de 32 mm | 10 a 12psi | 45 a 55psi |
Para soldagem a gás, em vez de corte, ambos os lados são ajustados muito mais baixo, geralmente 3 a 5 psi de acetileno e uma pressão de oxigênio semelhante, dependendo do tamanho da ponta e da espessura da placa. O teto de 15 psi no lado do acetileno ainda se aplica, e vale lembrar que uma ponta de corte grande precisa de mais oxigênio, não de mais acetileno.
Configurando um regulador de acetileno, passo a passo
A ordem das operações é tão importante quanto os números. Siga a sequência abaixo e o regulador raramente causará problemas.
- Verifique primeiro o equipamento: mangueiras sem rachaduras e queimaduras, supressores de flashback instalados nas saídas do regulador, ponta correta para o trabalho e isqueiro ao alcance.
- Gire ambos os parafusos de ajuste do regulador no sentido anti-horário até que girem livremente. Um regulador que já está enrolado aplicará pressão total na mangueira no momento em que a válvula do cilindro se abrir.
- Fique de lado e quebre a válvula do cilindro de acetileno brevemente para soprar a poeira e feche-a novamente.
- Instale o regulador e aperte a porca de união com uma chave inglesa. As conexões de acetileno são roscadas à esquerda, então a porca é apertada no sentido anti-horário. Firme é suficiente; não force.
- Abra a válvula do cilindro de acetileno lentamente, não mais do que uma volta e meia, para que possa ser desligada rapidamente em caso de emergência. Observe o manômetro de alta pressão assentar.
- Gire o parafuso de ajuste do acetileno no sentido horário, lentamente, até que o medidor de vazão atinja o valor da sua ponta. Para a maioria dos trabalhos de corte, isso fica entre 3 e 10 psi e nunca deve ultrapassar 15 psi.
- Abra totalmente a válvula do cilindro de oxigênio e, em seguida, ajuste a pressão de fornecimento de oxigênio da mesma maneira.
- Purgue cada mangueira separadamente por um ou dois segundos antes de instalar a tocha, para que qualquer gás misturado seja eliminado.
- Acenda primeiro o acetileno, adicione oxigênio gradualmente e equilibre a chama antes de iniciar o corte.
- Quando o trabalho estiver concluído, feche as válvulas da tocha, depois as válvulas do cilindro e, em seguida, abra as válvulas da tocha para sangrar as linhas. Finalmente, retire os dois parafusos de ajuste para que os diafragmas repousem.
Lendo a chama depois que os medidores estiverem configurados
Os medidores aproximam você; a chama informa se a configuração está correta. Um regulador de acetileno ajustado corretamente produz uma chama constante que não oscila ou chia, com um cone interno limpo que você pode atingir o metal. Se a chama continuar flutuando ou a borda cortada começar a se arrastar, a resposta geralmente é um pequeno ajuste de entrega, em vez de um grande ajuste.
O problema da pressão crescente
Um regulador que aumenta lentamente a pressão de entrega com a válvula da tocha fechada tem uma sede com vazamento ou uma válvula suja. Esse rastejamento não é um problema de configuração e não pode ser desligado na manopla. Pare de usar o regulador e leve-o para manutenção. O mesmo vale para um regulador cujo diafragma endureceu com o tempo e não mantém mais uma saída estável.
Também ajuda verificar novamente a leitura do acetileno na metade de um corte longo. À medida que o cilindro esvazia, a pressão do cilindro cai e a saída pode oscilar ligeiramente em uma unidade de estágio único. Um toque rápido no parafuso de ajuste restaura-o.
Erros que causam a maioria dos problemas de configuração
- Definir acetileno acima de 15 psi. Não há trabalho que exija isso e o risco é real.
- Deixar o parafuso de ajuste enrolado antes de abrir a válvula do cilindro, o que causa choque no diafragma e na mangueira.
- Julgar o trabalho apenas pelo medidor e ignorar uma chama que está claramente oxidando ou cementando.
- Extrair gás mais rápido do que cerca de um sétimo do conteúdo do cilindro por hora.
- Misturar mangueiras entre gás combustível e oxigênio ou mover um regulador de um serviço de gás para outro.
- Apertar demais a porca de união e danificar a sede, que vazará, não importa o cuidado com que você ajuste a pressão.
- Manter um regulador em serviço muito depois de ele começar a se mover ou a ler de forma irregular.
Escolhendo um regulador que mantenha sua configuração
Depois de conhecer as pressões necessárias, a próxima questão é qual regulador irá mantê-las durante um turno completo. Os reguladores de estágio único são compactos e rápidos de configurar, enquanto os modelos de dois estágios custam mais, mas mantêm a saída estável enquanto o cilindro esvazia. Se você ainda está avaliando as opções, nossa nota sobre como escolher o regulador de pressão de acetileno certo analisa as diferenças com mais detalhes.
Para corte e soldagem diários em uma oficina, um regulador de acetileno de alta precisão com um medidor de vazão limpo e legível torna a rotina diária de ajuste muito menos complicada. Precisão aqui não é uma palavra de marketing; isso significa que a saída permanece onde você a colocou quando a tocha é aberta e fechada repetidamente.
 Regulador de acetileno de alta precisão AR-03 para corte e soldagem em oficina Um regulador de acetileno estável para corte e soldagem diários em oficinas, com saída ajustável e um medidor legível para ajustes repetidos da tocha. Ver Produto →
Se o seu trabalho acontece ao ar livre ou em um pátio de fabricação, um corpo todo em latão vale o pequeno custo extra. O latão resiste a choques, umidade e oscilações de temperatura que encurtam a vida útil de uma caixa pintada ou revestida, e não lasca nem enferruja no caminho do gás.
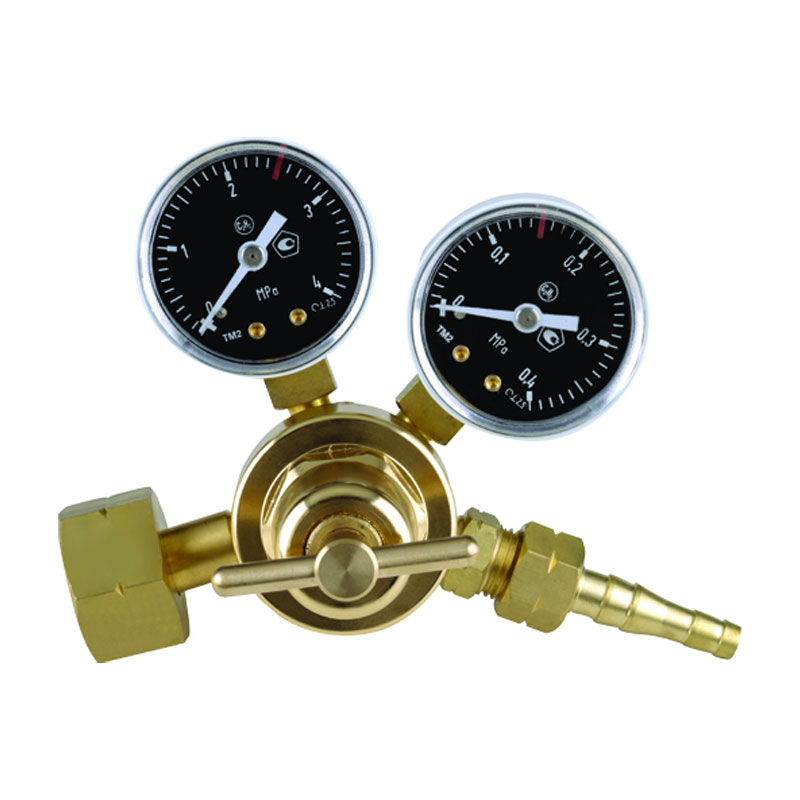 AR-57 Regulador de acetileno totalmente em latão para soldagem industrial pesada Um regulador industrial resistente com corpo todo em latão, adequado para soldagem e corte de alta intensidade onde umidade, batidas e uso contínuo exigem durabilidade. Ver Produto →
O corte pesado de chapas e os longos ciclos de produção impõem uma demanda diferente ao regulador. Um modelo industrial de grande fluxo mantém a entrega estável enquanto você corta continuamente, para que a chama permaneça a mesma do primeiro ao último corte da manhã.
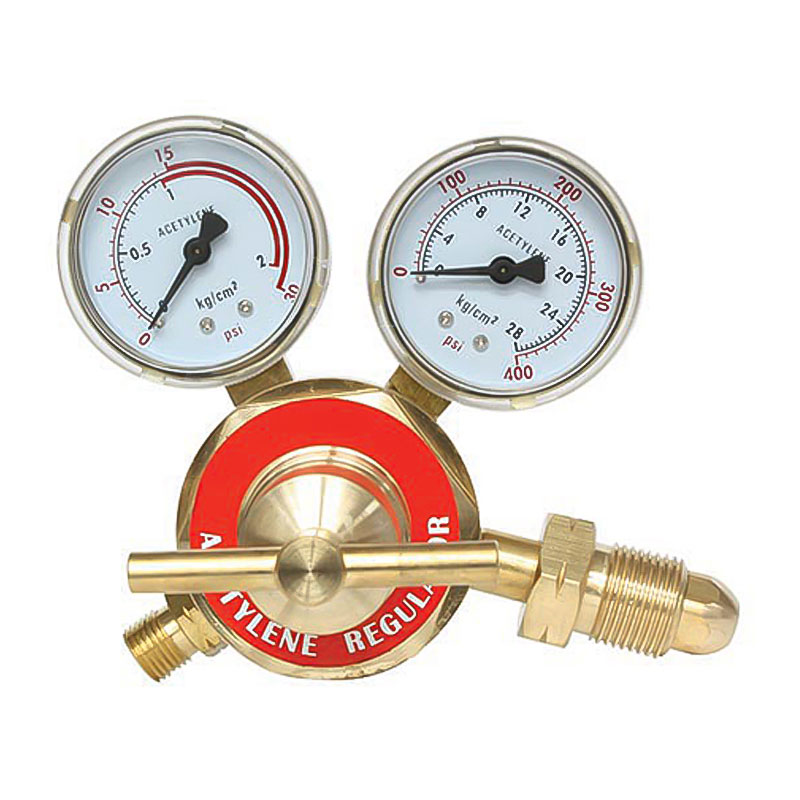 Regulador de acetileno industrial de grande fluxo AR-66 para corte contínuo Um regulador industrial de grande fluxo para longos ciclos de produção, ajudando a manter a entrega estável por meio de corte contínuo quando combinado com gás, bico e ciclo de trabalho. Ver Produto →
Qualquer que seja o estilo adequado à sua bancada, lembre-se de que as configurações só permanecem confiáveis quando o regulador é compatível com o gás, a ponta e o ciclo de trabalho.
As configurações do regulador são uma daquelas habilidades que parecem complicadas até que a lógica funcione: mantenha o lado do acetileno baixo, ajuste o oxigênio para corresponder à ponta, trabalhe na inicialização na ordem certa e deixe a chama confirmar o que você fez. Se você quiser comparar modelos ou conversar sobre as pressões de uma tocha e material específicos, dê uma olhada em nossa linha de reguladores de pressão de acetileno ou envie-nos os detalhes da sua configuração. Depois de quase duas décadas construindo esses instrumentos, ficamos sempre felizes em conversar sobre o lado prático do controle de pressão.
Produtos relacionados
-
-

Este regulador de CO2 para aquário com medidores de pressão duplos e contador de bolhas único foi...
See Details -

O regulador de oxigênio de gerenciamento de pressão de precisão OR-03 é um dispositivo profission...
See Details -

O regulador de pressão de acetileno de precisão AR-59 é um dispositivo profissional projetado par...
See Details -

Este regulador de pressão de CO2 para plantas de aquário foi projetado para paisagismo de plantas...
See Details -

O regulador de saída de acetileno de precisão AR-13 possui uma entrada roscada G5/8" de cabeça re...
See Details -
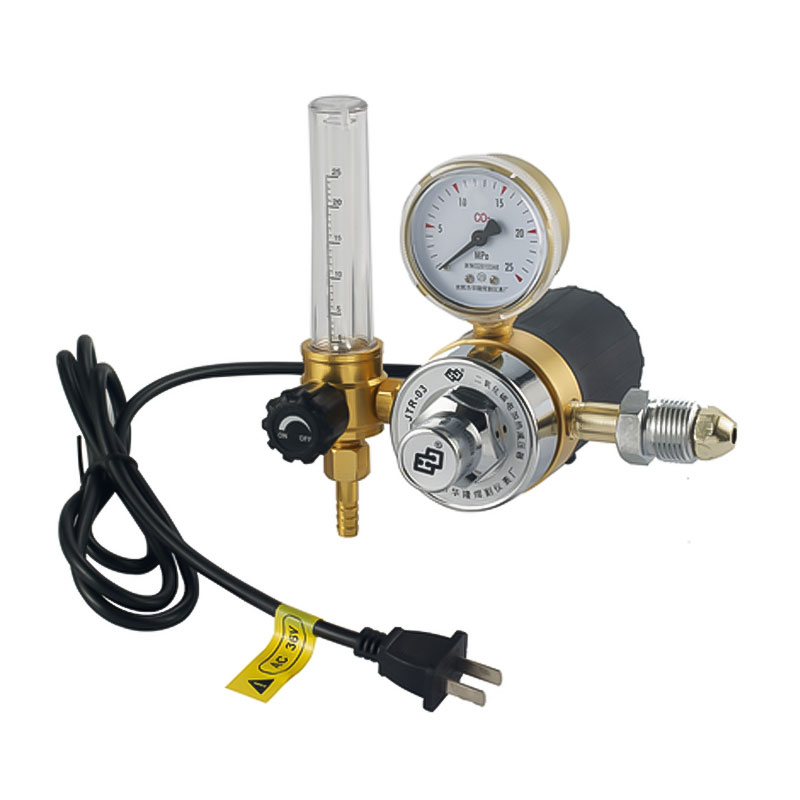
O controlador de fluxo de dióxido de carbono para soldagem JTR-02A foi projetado especificamente ...
See Details -

O regulador de cilindro de argônio de alta pressão ArR-01 é um dispositivo de regulação de pressã...
See Details
- PRODUTOS
- Regulador de Pressão para Soldagem e Corte
- Regulador de pressão de aquário
- Regulador de pressão de cerveja e bebidas
- Redutor de pressão de tubulação
- INFORMAÇÕES DE CONTATO
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Rua Lanjiang, Yuyao, 315400, Zhejiang

-
- CÓDIGO QR MÓVEL

