O regulador de oxigênio de gerenciamento de pressão de precisão OR-03 é um dispositivo profission...
See Details
 MOTOR
O guia definitivo para reguladores de pressão de corte: função, tipos e conselhos de compra
Notícias da indústria-A regulador de pressão de corte reduz o gás de alta pressão de um cilindro até a saída controlada necessária para operações de oxicorte ou corte a plasma. O regulador certo depende de três fatores: o serviço de gás (oxigênio e gases combustíveis como acetileno, propano ou gás natural exigem, cada um, um regulador dedicado com o encaixe CGA correto), o faixa de pressão que seu processo de corte exige (o corte com oxicorte normalmente precisa de 20-60 PSI de oxigênio para chapas finas e até 90 PSI para chapas grossas, enquanto o corte a plasma geralmente requer 60-120 libras por polegada quadrada de ar limpo e seco), e o capacidade de fluxo necessário para sustentar um corte estável sem queda de pressão. A escolha de um regulador subdimensionado ou incompatível com gás leva a uma qualidade de corte inconsistente, acúmulo de escória e riscos à segurança.
O que é um regulador de pressão de corte e como funciona
Um regulador de pressão de corte se conecta a um cilindro de gás e reduz a pressão armazenada do cilindro até uma pressão de trabalho estável fornecida à tocha de corte ou ao sistema de plasma. O corte com oxicorte depende de um fluxo constante de oxigênio de alta pureza combinado com um gás combustível pré-aquecido para derreter e soprar o metal ao longo da linha de corte. Em vez disso, o corte a plasma usa um gás regulado (geralmente ar comprimido, nitrogênio ou oxigênio) para formar o arco de plasma ionizado que corta o material.
Internamente, o regulador utiliza um mecanismo de diafragma e mola idêntico em princípio a outros reguladores de gás: à medida que o operador gira o parafuso de ajuste, a tensão da mola contra o diafragma abre ou fecha uma válvula interna, controlando a quantidade de gás que passa para o lado de baixa pressão. Um regulador de corte funcionando corretamente deve manter a pressão de entrega dentro de cerca de 1-3 PSI do ponto de ajuste , mesmo que a demanda da tocha flutue durante a perfuração e o corte.
Tipos de reguladores de pressão de corte
Os reguladores de corte são categorizados pelo processo de corte que suportam e pelo seu design interno de redução de pressão.
Reguladores de Corte Oxi-Combustível
Eles vêm em pares: um regulador de oxigênio e um regulador de gás combustível (acetileno, propano ou gás natural). Eles nunca são intercambiáveis, uma vez que as conexões de gás combustível usam roscas à esquerda e classificações de pressão mais baixas, enquanto os reguladores de oxigênio usam roscas à direita e são classificados para pressões de entrada muito mais altas.
Reguladores de gás de corte a plasma
Os sistemas de plasma geralmente usam um regulador embutido ou emparelhado com um filtro e separador de umidade, uma vez que mesmo pequenas quantidades de água ou óleo no suprimento de ar podem causar má qualidade de corte e reduzir a vida útil dos consumíveis. Muitos compressores de oficina alimentam cortadores de plasma através de um regulador de linha dedicado, classificado para saída contínua de alto fluxo, em vez de uma unidade tipo cilindro.
Design de estágio único vs. design de dois estágios
Reguladores de corte de estágio único são comuns para uso portátil e em serviços leves. Os reguladores de dois estágios mantêm uma saída mais estável à medida que a pressão do cilindro diminui, o que é mais importante para cortes longos e contínuos em chapas grossas. Unidades de dois estágios normalmente limitam a queda de pressão abaixo de 2 PSI em comparação com 5-8 PSI em modelos de estágio único, uma vez que o cilindro cai abaixo de 500 PSI.
| Processo de corte | Gás Usado | Pressão de trabalho típica | Encaixe Comum |
|---|---|---|---|
| Corte Oxi-Acetileno | Oxigênio | 20-60 PSI | CGA 540 |
| Corte Oxi-Acetileno | Acetileno | 3-15 PSI | CGA 510 (rosca esquerda) |
| Corte de oxi-propano | Propano | 5-20 PSI | CGA 510 (rosca esquerda) |
| Corte Plasma | Ar Comprimido / Nitrogênio | 60-120 PSI | Encaixe de linha NPT |
Componentes principais e suas funções
- Medidor de alta pressão: Indica a pressão restante do cilindro para que os operadores possam planejar a substituição do gás antes que um corte seja interrompido.
- Manômetro de baixa pressão (entrega): Mostra a pressão de trabalho enviada para a tocha de corte ou sistema de plasma.
- Parafuso de ajuste: Permite que o operador ajuste a pressão específica necessária para a espessura da placa que está sendo cortada.
- Conjunto de diafragma e mola: Mantém uma pressão de produção consistente respondendo às mudanças de demanda posteriores.
- Válvula de alívio de segurança: Ventila o gás automaticamente se a pressão exceder o limite nominal do regulador, evitando ruptura.
- Filtro/separador de umidade (sistemas de plasma): Remove água e óleo do ar comprimido antes que ele chegue à tocha, protegendo a qualidade do corte e os consumíveis.
Como escolher o regulador de pressão de corte correto
1. Combine o regulador com o seu processo de corte
O corte com oxicorte requer dois reguladores separados (oxigênio e gás combustível), enquanto o corte a plasma requer um regulador ou combinação de filtro-regulador classificado para o fluxo e a pressão do seu sistema de plasma. Nunca substitua um regulador somente para soldagem para uso de corte se ele não for classificado para as vazões mais altas exigidas pelas tochas de corte.
2. Dimensione o regulador de acordo com a espessura da sua placa
Placas mais espessas requerem maior pressão e fluxo de oxigênio para manter o corte em movimento através do material. Como referência geral, o corte de aço de 1/4 de polegada normalmente precisa de cerca de 30 PSI de oxigênio, enquanto o aço de 2 polegadas pode exigir 55-60 PSI ou mais . Escolha um regulador com uma classificação de saída máxima confortavelmente acima do corte mais espesso esperado.
3. Verifique a capacidade de fluxo, não apenas a pressão
Um regulador pode ser classificado para a pressão correta, mas ainda restringir o fluxo se seu orifício interno for subdimensionado para cortes de alto volume. Para corte pesado ou de produção, procure reguladores explicitamente classificados para serviço de tocha de corte, em vez de reguladores de soldagem de uso geral.
4. Priorize reguladores de dois estágios para cortes longos
As oficinas de produção que executam cortes longos e contínuos se beneficiam mais dos reguladores de dois estágios, uma vez que desvio de pressão abaixo de 2 PSI mantém a largura do corte e a qualidade da borda consistentes do início ao fim de um corte.
5. Para sistemas de plasma, confirme os requisitos de qualidade do ar
A maioria dos fabricantes de cortadores de plasma especifica um teor máximo de umidade e óleo para o ar de entrada. Emparelhar o regulador com uma combinação apropriada de filtro/secador é muitas vezes mais importante do que apenas a classificação de pressão do regulador.
Diretrizes de instalação e segurança
- Inspecione a válvula do cilindro e a entrada do regulador quanto a óleo, graxa ou detritos antes de conectar, especialmente para serviço com oxigênio.
- Abra a válvula do cilindro brevemente para limpar a poeira da saída, posicionando-a ao lado e não na frente dela.
- Fixe o regulador e aperte bem com uma chave inglesa, evitando apertos excessivos que podem danificar a sede.
- Recue totalmente o parafuso de ajuste antes de abrir a válvula do cilindro e, em seguida, abra-o lentamente.
- Teste todas as conexões com uma solução aprovada de detecção de vazamentos; nunca teste vazamentos com chama aberta .
- Defina a pressão de trabalho gradualmente enquanto o gás flui pela tocha, consultando a tabela de corte do fabricante para a espessura da placa.
Os reguladores e conexões de oxigênio devem permanecer completamente isentos de óleo e graxa, pois o oxigênio sob pressão combinado com hidrocarbonetos pode inflamar-se violentamente. Esta regra única evita a maioria dos acidentes de corte com oxicorte em oficinas de fabricação.
Melhores práticas de manutenção
A maioria dos fabricantes recomenda uma inspeção completa e recalibração a cada 12 meses , ou mais frequentemente em operações de corte de alto volume.
- Feche a válvula do cilindro e libere a pressão residual do regulador no final de cada turno.
- Armazene os reguladores em um local limpo e seco, longe de poeira, umidade e danos por impacto.
- Drene os separadores de umidade regularmente nos sistemas de corte a plasma para evitar o transporte de água para a tocha.
- Substitua os medidores que mostram uma agulha rastejante ou presa, o que geralmente sinaliza um assento desgastado ou contaminação interna.
- Use apenas lubrificantes seguros para oxigênio nos reguladores de serviço de oxigênio; nunca use graxa padrão à base de petróleo.
Erros comuns a evitar
- Abrindo a válvula do cilindro muito rápido , causando um pico de pressão que pode danificar o manômetro ou o diafragma.
- Usando um regulador classificado para soldagem para aplicações de corte de alto fluxo, ele não foi projetado para lidar.
- Forçar um adaptador a conectar uma conexão de gás incompatível, o que ignora o projeto de segurança integrado.
- Ignorar a queda de pressão no meio do corte, o que muitas vezes sinaliza um regulador subdimensionado ou um cilindro quase vazio.
- Negligenciar o filtro/secador de ar em sistemas a plasma pode resultar em bordas cortadas de má qualidade e desgaste prematuro dos consumíveis.
Um regulador de pressão de corte tem impacto direto na qualidade do corte, na eficiência do gás e na segurança da oficina. A escolha certa se resume a combinar o regulador com seu processo de corte e tipo de gás, dimensioná-lo para a espessura típica da placa e demanda de fluxo e escolher um design de dois estágios para cortes longos ou em escala de produção. Combinado com instalação adequada e manutenção de rotina, o regulador correto proporcionará cortes consistentes e limpos e um ambiente de trabalho mais seguro durante anos de uso.
Produtos relacionados
-

-

Este regulador de CO2 para aquário com medidores de pressão duplos e contador de bolhas único foi...
See Details -

Este regulador de pressão de CO2 para plantas de aquário foi projetado para paisagismo de plantas...
See Details -

O regulador de oxigênio multifuncional de alta segurança OR-57 reduz e regula efetivamente as pre...
See Details -

O regulador de oxigênio de precisão de alta pressão OR-13 foi projetado especificamente para apli...
See Details -

O regulador de controle de pressão de oxigênio de operação contínua OR-07A pode lidar com pressõe...
See Details -

O controlador de redução de pressão de oxigênio de interface e pressão personalizável OR-09 foi p...
See Details -
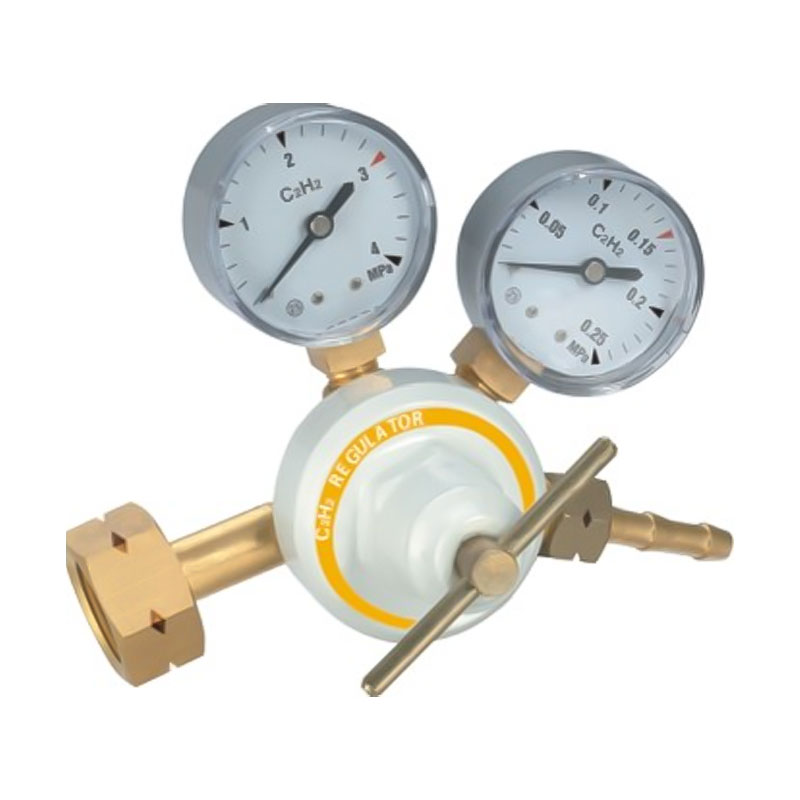
O regulador de acetileno de soldagem e corte de alta estabilidade AR-56 foi projetado com foco na...
See Details
- PRODUTOS
- Regulador de Pressão para Soldagem e Corte
- Regulador de pressão de aquário
- Regulador de pressão de cerveja e bebidas
- Redutor de pressão de tubulação
- INFORMAÇÕES DE CONTATO
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Rua Lanjiang, Yuyao, 315400, Zhejiang

-
- CÓDIGO QR MÓVEL

